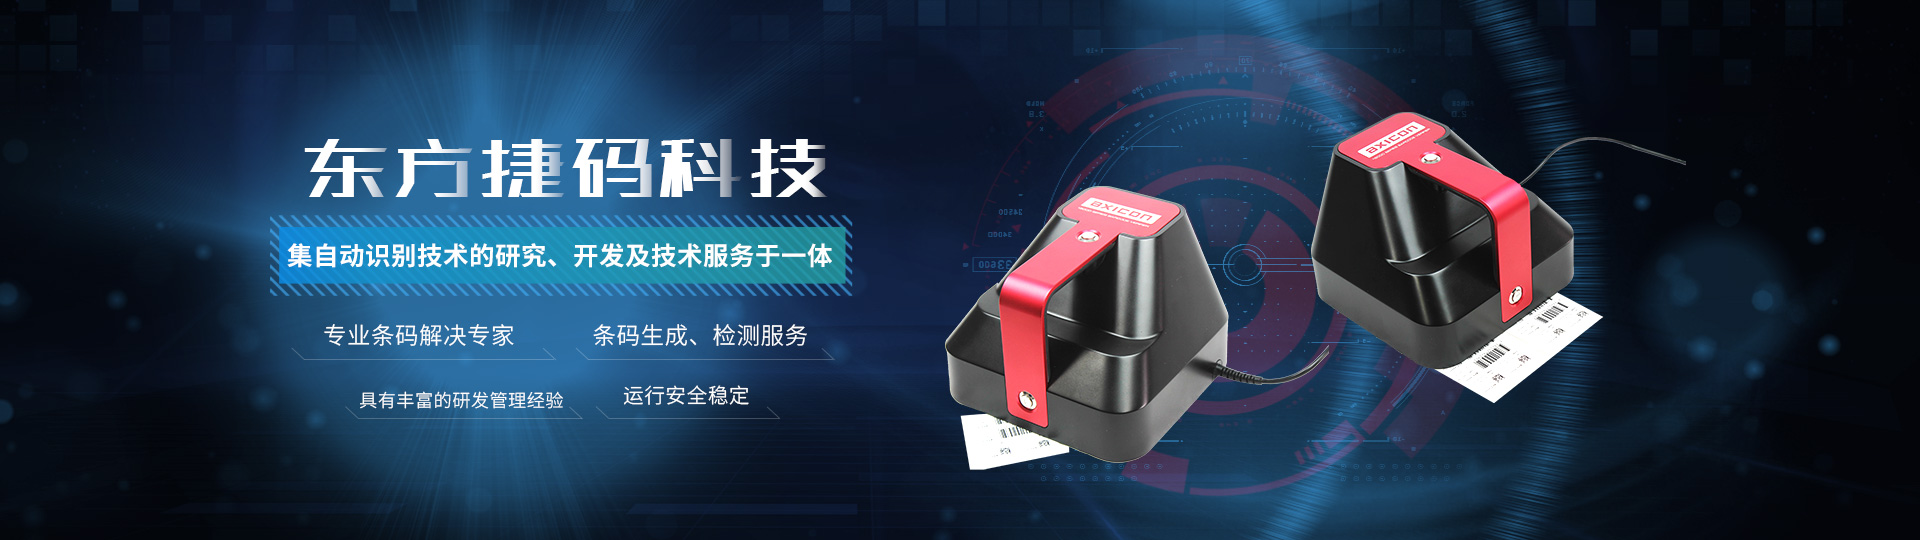
条码质量检测仪是用于检测条码印刷与印制质量的专用设备,广泛应用于产品包装、物料追溯、仓储物流等场景。设备通过光学采集方式读取条码符号,对条码的印刷效果、符号结构进行分析,输出对应的质量判定结果,帮助相关人员发现条码印制过程中存在的各类问题,保障条码可以被各类识读设备正常识别。
条码质量检测仪的检测原理基于光学扫描与信号解析。设备内部配置光源,向待测条码表面投射光线,条码的条与空区域对光线会产生不同的反射效果。深色条区域吸收大部分入射光线,反射光强度偏低;浅色空区域反射大部分光线,反射光强度偏高。检测仪的感光器件接收反射回来的光信号,将光信号转化为电信号,再把电信号转换成对应的波形曲线,以此还原条码条、空的实际反射变化情况。
检测过程中,仪器会沿着条码的扫描方向完成扫描采样,采集条码完整的符号信息。扫描路径需要覆盖条码的全部条空单元,避免局部区域漏检。采集得到的原始信号会经过处理,剔除环境杂光、表面污渍带来的干扰,区分出条与空各自的信号区间。仪器依据得到的信号波形,对照条码规范中的各项要求,逐项开展计算比对,最终得出各项评价指标,并且完成条码等级划分。整套检测属于非接触检测,检测过程不会对条码载体造成损伤,可直接对成品包装上的条码开展检测工作。

条码等级判定依托多项评价指标,各项指标从不同角度反映条码符号的实际印刷状态。首先是反射率相关指标,该指标反映条和空区域对光线的反射能力。空区域反射率代表空白部分的反光水平,条区域反射率代表深色条的反光水平。条与空之间需要形成足够的反射差异,如果二者反射差距偏小,识读设备难以区分条和空,会造成识读失败。检测时会对比条、空反射数值,判断二者的区分程度是否满足使用要求。
其次是符号对比度指标,该指标体现条和空反射信号之间的差值。符号对比度不足,会造成识读设备识别难度上升。出现这类问题多来源于印刷墨层过浅、油墨混色、纸张底色过深等情况。当对比度数值偏低,即便条码图案肉眼看上去清晰,也可能出现扫码设备无法识别的现象。
条空尺寸偏差指标,用于衡量实际印刷出来的条、空宽度和理论标准尺寸之间的差别。条码每一个条、空单元都有规定的尺寸范围,印刷过程中油墨扩散、套印偏移、印刷压力变化,都会造成条、空实际宽度发生偏移。条变宽或者空变窄,会改变条码符号的编码结构,直接影响译码结果。如果偏差超出允许范围,会出现译码错误,或者无法完成译码。
边缘粗糙度指标,用来描述条码条的边缘整齐程度。印刷工艺不稳定,会造成条的边缘出现毛边、锯齿、晕染等现象,使得条的边界不规整。边缘粗糙会让扫描得到的信号波形出现抖动,识读设备在识别边界时容易产生误判,干扰正常译码。该指标可以反映印刷工艺的稳定性,边缘粗糙程度过高,会降低条码的实际使用效果。
译码能力指标,主要考察条码符号能否被正常解码。仪器模拟识读设备的译码逻辑,对采集到的条码信号进行译码运算。如果条码存在缺陷,会出现译码失败、译码结果错误等情况。该项指标能够直接反映条码实际使用的可行性,是等级判定里较为关键的一项。
还有缺陷指标,用于识别条码表面的各类损伤,包括污点、划痕、墨点、漏印等。条码局部出现的微小缺陷,会破坏条空的信号状态。小范围缺陷不一定会直接导致扫码失效,但大量缺陷累积,会持续降低条码的使用性能。检测会统计缺陷出现的位置与影响范围,纳入等级评估。
各项指标共同参与条码等级评定,单一指标的异常,就会拉低整体评定结果。在实际检测工作中,不能只依靠肉眼观察条码外观,肉眼看不出的细微尺寸偏移、边缘毛糙,都可以通过检测仪识别出来。
检测完成后,需要结合指标结果分析问题来源。若是对比度不达标,可以调整油墨、纸张选择;若是条空尺寸出现偏差,需要调整印刷设备参数;边缘粗糙问题,则需要优化印刷工艺。条码质量检测仪输出的各项指标,能够定位印制环节的问题,为工艺调整提供参考。
需要注意,条码等级只代表条码符号本身的印刷质量,不代表扫码设备的性能。即便条码达到较高等级,也会受扫描距离、光照环境等外部条件影响。在生产管控当中,需要把检测仪检测结果作为质量管控参考,结合实际扫码测试,综合判断条码的实际应用效果。